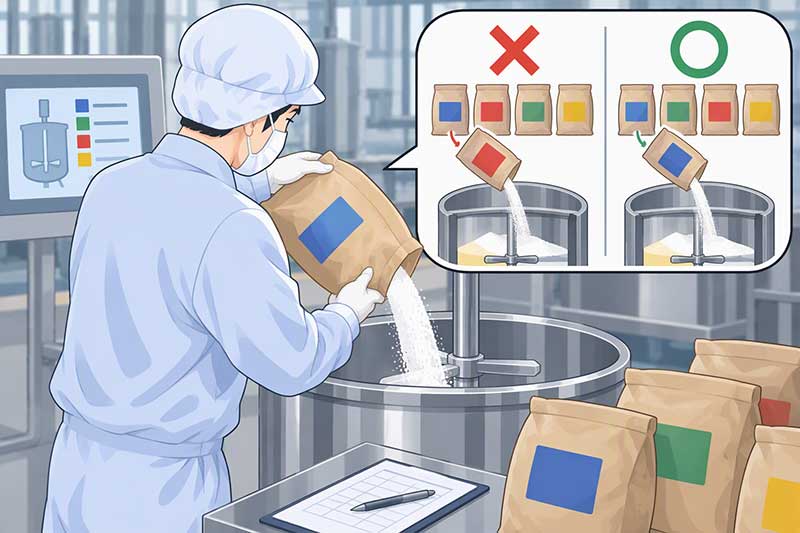
配合ミス防止対策とは?
原因・事例・再発防止策を工程別に解説
この記事の結論
配合ミスは、原料・数量・比率・順序・回数のどれかが計画と異なることで発生します。防止には、最新版の配合指示、原料現物の照合、秤量範囲の制御、投入順序の案内、漏れ・重複の検出、履歴保存を組み合わせることが重要です。
配合ミスとは
配合ミスとは、製造指示で定められた原料、数量、比率、投入順序、投入回数のいずれかが計画と異なる状態です。原料の取り違え、秤量過不足、投入漏れ、二重投入、配合表の版違い、投入順序の誤りを含みます。完成後の検査だけでは原因原料を特定できない場合があるため、投入前と投入時の管理が重要です。
配合ミスが起きる主な原因
類似原料や小分け容器の取り違え、kgとgや小数点の読み違い、古い配合表の使用、複数バッチの同時作業、作業中断後の再開位置の誤認、投入済み表示の不備、手書き転記、例外処理の曖昧さが主因です。人の注意力だけでは、繁忙時や品種切替時に同じ誤りが繰り返されます。
典型的な配合ミス事例
- 旧版の配合表を使い、改訂前の比率で製造した
- 似た名称の添加剤を取り違えた
- 500 gを5,000 gと読み違えた
- 中断後に同じ原料を二重投入した
- 投入済み原料を未投入と判断した
- 投入順序を誤り、反応や分散状態が変化した
配合ミスを防ぐ8つの具体策
- 配合表を一元管理し、最新版だけを表示する
- 一バッチ・一品種単位で作業場所を区分する
- 原料現物と製造指示を投入直前に照合する
- 秤量値に上下限を設定し、範囲外では完了できなくする
- 投入順序を画面で案内し、工程の飛ばしを防ぐ
- 投入済み・未投入を明確に区別する
- 中断・再開・代替原料などの例外手順を標準化する
- 作業者、原料、ロット、秤量値、投入時刻を記録する
工程別チェックポイント
製造指示
- 品番、版数、バッチ量、単位、許容差が明確か
- 旧版を現場で使用できない状態か
払出・秤量
- 原料現物と指示情報を照合したか
- 風袋、ゼロ点、秤の精度は適切か
- 秤量済み容器を一対一で識別できるか
投入
- 投入直前に原料名・ロット・数量を確認したか
- 順序違反、重複、投入漏れを検出できるか
- 不一致時に工程を停止できるか
完了・記録
- 全原料の投入実績がそろっているか
- 例外処理と承認履歴を追跡できるか
ダブルチェックとQRコード照合の限界
ダブルチェックは有効ですが、二人が同じ誤った配合表やラベルを見ると同じ誤りを見逃します。QRコードも、誤ったラベルが貼られていれば現物違いを検出できません。確認者やコードの有無だけでなく、独立した予定情報と現物を照合し、不一致時に停止できる設計が必要です。
システム化を検討する判断基準
多品種・小ロット、微量添加剤が多い、類似原料が多い、切替頻度が高い、手書き転記が多い、配合ミス時の損失が大きい、監査用履歴が必要、といった条件が複数ある場合はシステム化が有効です。原料照合、秤量上下限、投入順序、重複・漏れ判定、履歴保存を一連の工程として管理します。
配合ミスを投入前に止める仕組みへ
原料現物と投入予定情報を照合し、不一致時は工程を止め、履歴を残すことで、人の注意だけに頼らない運用を構築できます。
誤投入防止システムの選び方材料誤投入防止システムを見る導入を相談するよくある質問
配合ミスと秤量ミスの違いは何ですか?
秤量ミスは重量測定の誤り、配合ミスは原料・数量・比率・順序・回数を含むより広い概念です。
再教育だけで再発を防げますか?
再教育は必要ですが、恒久対策としては不十分です。照合、範囲判定、停止、履歴保存を工程として設計します。
投入漏れと二重投入はどう防ぎますか?
原料ごとに未投入・投入済みを管理し、順序制御と実績記録を連動させます。中断時は再開位置を承認してから作業します。
QRコードだけで十分ですか?
効率化には有効ですが、誤ラベルの場合は現物違いを検出できません。現物表示との対応を保証する工程が必要です。
